- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Ce bază de matriță și componente standard sunt esențiale pentru matrițele de injecție de precizie?
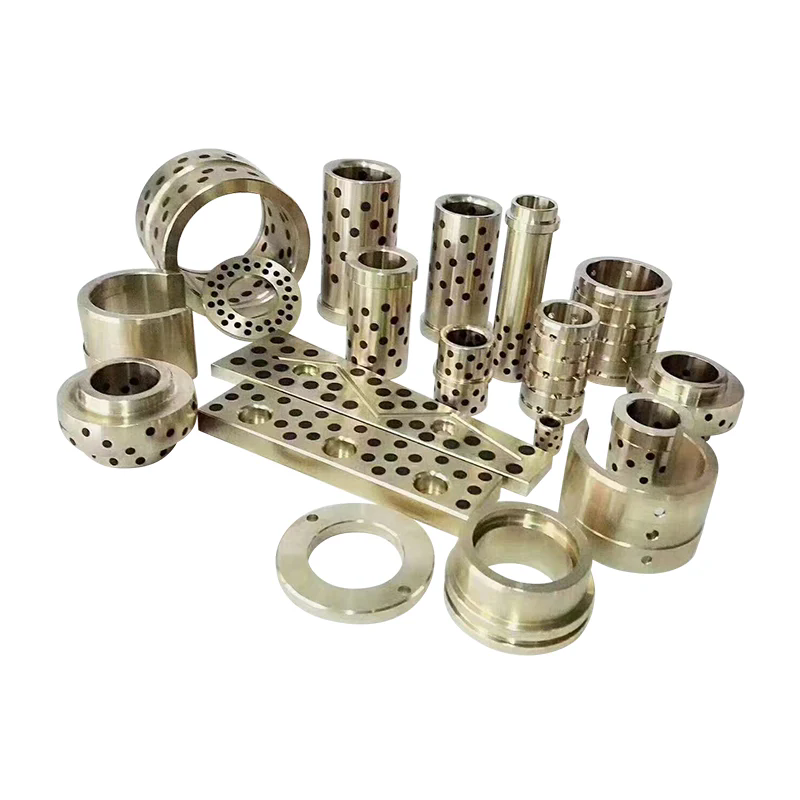
Turnarea prin injecție de precizie depinde de mai mult decât de cavitate și miez. Baza matriței oferă cadrul structural care ține sistemul de turnare împreună, în timp ce componentele standard controlează alinierea, mișcarea, poziționarea și ejectarea pieselor. Dacă aceste elemente sunt prost potrivite sau fabricate incorect, pot apărea probleme precum fulgerarea, uzura neuniformă, dimensiunile inconsecvente ale pieselor, deschiderea dificilă a matriței și defecțiunea prematură a sculelor. Selectând dreaptaMoldbase și piesa standardcomponente este, prin urmare, un pas fundamental în construirea unei matrițe de injecție de încredere.
Un ansamblu de matriță bine conceput combină materiale de placă adecvate, prelucrare precisă, sisteme de ghidare de încredere, componente ale ejectorului corect selectate și accesorii compatibile. Configurația necesară variază în funcție de dimensiunea matriței, caracteristicile rășinii, aspectul cavității, presiunea de injecție, volumul de producție și specificațiile mașinii de turnat prin injecție.Moldburger Mold Industry Co., Ltd.furnizează baze de matriță și componente de matriță de precizie pentru aplicații industriale, cu specificații publicate care acoperă oțel P20, oțel de calitate 1.2311, componente de ghidare SUJ2 și știfturi de evacuare SKD61. Înțelegerea funcției și a criteriilor de selecție ale fiecărei componente ajută proiectanții matriței și echipele de achiziții să ia decizii mai informate.
Cuprins
1. Ce plăci de bază de matriță sunt esențiale pentru o matriță de injecție stabilă?
2. Ce componente standard controlează alinierea, mișcarea și ejectarea?
3. Cum ar trebui evaluate materialele, toleranțele și calitatea producției?
Ce plăci de bază de matriță sunt esențiale pentru o matriță de injecție stabilă?
O bază de matriță este structura de susținere care ține cavitatea, miezul, sistemul de ghidare, mecanismul de ejectare și alte elemente funcționale în pozițiile prevăzute. În timpul turnării prin injecție, ansamblul este supus forței de strângere, presiunii de injecție, deschiderii și închiderii repetate și modificărilor termice. Baza trebuie să mențină stabilitatea dimensională în aceste condiții de funcționare. Chiar și atunci când cavitatea și miezul au fost prelucrate cu precizie, rigiditatea insuficientă a plăcii sau alinierea slabă pot afecta piesa turnată finală.
Aranjamentul plăcii depinde de designul matriței. O matriță convențională cu două plăci include în mod obișnuit o placă de prindere superioară, o placă cu cavitate, o placă de miez, o placă de susținere, blocuri distanțiere, plăci ejectore și o placă de prindere inferioară. Uneltele mai complexe pot necesita plăci sau inserții suplimentare pentru a găzdui glisoare, dispozitive de ridicare, canale fierbinți sau aranjamente speciale de evacuare. Fiecare placă are un rol mecanic definit, iar dimensiunile sale ar trebui determinate de aspectul matriței, mai degrabă decât selectate doar prin referire la o dimensiune nominală a matriței.
Ce plăci formează ansamblul structural principal?
Următoarele componente sunt de obicei luate în considerare atunci când se specifică o bază de matriță:
- Placa de prindere de sus:Conectează partea staționară a matriței la placa fixă a mașinii de turnat prin injecție. Oferă suprafața de montare pentru ansamblul matriței superioare și găzduiește bucșa de colectare acolo unde este necesar.
- Placa cavitatii:Sprijină inserția cavității sau conține direct prelucrarea cavității. Planeitatea, grosimea și rigiditatea sa influențează cât de consistent este susținută partea cavității în timpul strângerii.
- Placa de miez:Deține inserția de miez sau caracteristicile de formare a miezului. Trebuie să mențină relația proiectată cu placa cu cavitate pe parcursul ciclurilor repetate de producție.
- Placa suport:Întărește ansamblul miezului și ajută la rezistența la îndoire sub presiunea de injecție. Grosimea necesară și aranjamentul suportului depind de zona proiectată, de dispunerea cavității și de sarcinile de turnare așteptate.
- Blocuri distanțiere:Creați spațiul necesar pentru deplasarea ansamblului ejector. Dimensiunile acestora determină cursa de evacuare disponibilă și trebuie să permită spațiu suficient pentru piesele în mișcare.
- Placa de reținere a ejectorului și placa de evacuare:Țineți și conduceți știfturile, manșoanele și alte elemente de evacuare ale ejectorului. Mișcarea lor trebuie să rămână paralelă și fără interferențe.
- Placă de prindere inferioară:Conectează partea în mișcare a matriței la placa mobilă și oferă interfața necesară de montare și suport.
Aceste plăci funcționează ca un sistem mecanic conectat. De exemplu, creșterea grosimii unei plăci suport poate îmbunătăți rezistența la deformare, dar afectează și înălțimea totală a matriței și spațiul disponibil al mașinii. În mod similar, modificarea înălțimii blocului distanțier poate influența cursa ejectorului și spațiul disponibil pentru componentele de retur. Prin urmare, o revizuire a designului ar trebui să ia în considerare stivuirea completă de farfurii, nu să trateze fiecare farfurie ca pe un articol de achiziție independent.
Ce specificații de material și duritate sunt relevante?
Selectarea materialului trebuie să reflecte cerințele mecanice impuse fiecărei plăci. Informațiile publicate ProSeries despre baza de matriță de la Moldburger Mold Industry Co., Ltd. identifică oțelul precălit P20 și oțelul de calitate 1.2311 ca opțiuni de material de bază. Duritatea listată este de 28 până la 32 HRC, cu rezistență la tracțiune de 965 până la 1200 N/mm² și o limită de curgere minimă de 800 N/mm². Aceste valori oferă o referință pentru evaluarea configurației ProSeries declarate, dar cumpărătorii trebuie să confirme certificatul de material și specificația aplicabilă comenzii exacte.
| Componentă | Material publicat | Duritate publicată | Stare de suprafață listată |
| Plăci de prindere A și B | P20 / 1.2311 | 28 până la 32 HRC | Slefuit si lustruit |
| Placa suport S | oțel carbon 1045 | 18 până la 22 HRC | Sol |
| Carcasa ejectorului C și D | P20 / 1.2311 | 28 până la 32 HRC | Sol |
| Stâlpi și bucșe de ghidare | Oțel pentru rulmenți SUJ2 | 58 până la 62 HRC | Călit și măcinat |
| Știfturi de evacuare | Oțel pentru scule SKD61 / H13 | 48 până la 52 HRC | Pamant de precizie |
Pentru o matriță de uz general, P20 este frecvent selectat deoarece oferă un echilibru practic de prelucrabilitate, lustruire și performanță mecanică. Sculele cu solicitări mai mari pot necesita o calitate diferită de oțel sau un aranjament de sprijin mai substanțial. Alegerea materialului ar trebui să țină cont și de rășina de turnare. Materialele plastice armate cu fibră de sticlă, de exemplu, pot crește uzura abrazivă a suprafețelor matriței și a componentelor în mișcare. Mediile de procesare corozive sau sensibile la umiditate pot necesita materiale rezistente la coroziune în zonele selectate.
Cum ar trebui să se potrivească dimensiunile bazei matriței cu mașina?
Compatibilitatea fizică este la fel de importantă ca și calitatea materialului. O bază de matriță trebuie să se încadreze în dimensiunile plăcii și distanța dintre barele de legătură ale mașinii, în timp ce inelul de localizare, orificiile de montare, înălțimea totală și interfața ejectorului trebuie să se potrivească cu specificațiile mașinii. Proiectantul matriței trebuie, de asemenea, să ia în considerare lumina naturală disponibilă, cursa maximă de deschidere, grosimea minimă a matriței și capacitatea de prindere a mașinii.
Matricea de dimensiuni publicată ProSeries oferă cinci configurații de referință. Cifrele de mai jos descriu dimensiunile plăcii enumerate și înălțimea totală, nu o gamă universală de dimensiuni pentru fiecare bază de matriță personalizată.
| Dimensiunea bazei | Grosimea unei plăci | Grosimea plăcii B | S grosime plăci | Înălțimea totală |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Atunci când revizuiește o ofertă, echipa noastră de ingineri ar trebui să primească desenul matriței, modelul mașinii, informațiile despre rășină, aranjamentul cavității și volumul de producție așteptat. Aceste detalii ajută la stabilirea dacă o configurație standard este adecvată sau dacă grosimea plăcii, pozițiile suportului, dispozițiile de răcire sau detaliile de montare necesită modificări. Moldburger Mold Industry Co., Ltd. oferă opțiuni de bază de matriță pentru aplicațiile de turnare prin injecție, iar cumpărătorii ar trebui să confirme desenul final și programul materialului înainte de începerea producției.
Ce componente standard controlează alinierea, mișcarea și ejectarea?
Componentele standard sunt adesea mai mici decât plăcile de matriță principale, dar influența lor asupra repetabilității este substanțială. Ele ghidează mișcarea de deschidere și închidere, mențin jumătățile de matriță în relația dorită, eliberează produsul turnat și protejează ansamblurile în mișcare de deplasări nedorite. O matriță poate avea o bază rigidă și o cavitate prelucrată cu precizie, producând totuși piese inconsistente dacă componentele sale de ghidare sau de evacuare sunt specificate incorect.
Selectarea componentelor standard ar trebui să înceapă cu mișcarea și cerințele funcționale ale matriței. O matriță simplă cu două plăci poate utiliza un stâlp de ghidare convențional și un aranjament de bucșă cu știfturi de evacuare. O matriță cu nervuri adânci, trăsături cilindrice, subtăieri sau suprafețe cosmetice delicate poate avea nevoie de manșoane de evacuare, dispozitive de ridicare, plăci de uzură sau elemente suplimentare de ghidare și blocare. Numărul și aranjamentul acestor componente ar trebui determinate în timpul proiectării matriței.
De ce sunt esențiali stâlpii de ghidare și bucșele de ghidare?
Stâlpii de ghidare și bucșele de ghidare controlează poziția relativă a jumătăților de matriță în mișcare și staționare în timpul deschiderii și închiderii. Scopul lor este de a ghida ansamblul în poziția corectă înainte ca cavitatea și miezul să se întâlnească. Ghidarea precisă ajută la reducerea contactului neuniform, la protejarea suprafețelor de despărțire și la menținerea alinierii repetabile pe mai multe cicluri de turnare.
Un sistem de ghidare tipic include stâlpi întăriți instalați pe o parte a matriței și bucșe potrivite instalate pe cealaltă parte. Potrivirea dintre cele două componente trebuie să permită o mișcare lină, limitând în același timp jocul lateral excesiv. Un spațiu liber prea mare poate permite mișcări nedorite și crește riscul de nealiniere. O potrivire prea strânsă poate provoca frecare, generare de căldură, zgârieturi sau gripare, mai ales atunci când lubrifierea este inadecvată sau matrița este expusă la contaminare.
Specificația ProSeries publicată identifică oțelul pentru rulmenți SUJ2 pentru stâlpi și bucșe de ghidare, cu o duritate de 58 până la 62 HRC și un finisaj călit și șlefuit. Aceasta este o referință semnificativă pentru material și duritate pentru configurația listată. Cu toate acestea, cumpărătorii ar trebui să verifice și diametrul real al stâlpului, lungimea de lucru, lungimea bucșei, clasa de potrivire, rugozitatea suprafeței, aranjamentul de lubrifiere și toleranțele dimensionale pe desenul componentei.
Sistemele de ghidare trebuie proiectate în funcție de dimensiunea și greutatea matriței. Formele mari pot avea nevoie de elemente de ghidare suplimentare sau de caracteristici suplimentare de aliniere pentru a gestiona încărcarea neuniformă. În matrițele cu acțiuni laterale, proiectantul trebuie să se asigure, de asemenea, că stâlpii de ghidare, știfturile unghiulare, glisoarele și blocurile de blocare nu interferează în timpul secvenței de deschidere. Sistemul de ghidare trebuie inspectat pentru starea de uzură și lubrifiere în timpul întreținerii programate a matriței.
Cum afectează știfturile și manșoanele ejector eliberarea pieselor?
Sistemul de evacuare îndepărtează componenta turnată din miez după răcire și deschiderea matriței. Știfturile ejectorului sunt utilizate în mod obișnuit pentru a împinge zonele adecvate ale piesei, în timp ce manșoanele ejectorului sunt utile în jurul știfturilor cilindrice sau a știfturilor de miez unde este necesară o suprafață de contact înconjurătoare. Alegerea depinde de geometria piesei, grosimea peretelui, unghiul de tiraj, contracția materialului și locația semnelor de ejectare acceptabile.
Amplasarea știfturilor ejectorului este o decizie de proiectare, nu doar o chestiune de distribuire uniformă a știfturilor. Forța ar trebui aplicată în zonele care pot rezista la sarcina de ejectare fără a lăsa urme vizibile, distorsiuni sau albire prin stres. Pereții subțiri și nervurile înguste pot necesita un aranjament diferit de evacuare față de secțiunile structurale groase. Dacă piesa prinde puternic miezul, proiectantul poate fi nevoit să mărească zona efectivă de evacuare sau să revizuiască tirajul și finisarea suprafeței, mai degrabă decât să se bazeze pe câțiva știfturi puternic încărcate.
Știfturile ejectorului trebuie să fie drepte, montate corect și sprijiniți suficient. Lungimea excesivă nesusținută poate crește riscul de îndoire. Înălțimea incorectă a știftului poate crea urme de martori sau eliberare neuniformă, în timp ce o aliniere slabă poate face ca știftul să se frece de orificiul său. Manșoanele ejectorului necesită o atenție similară concentricității și spațiului de rulare deoarece funcționează în jurul unui știft de miez și pot fi expuse la sarcini laterale în timpul ejectării.
Pentru configurația ProSeries publicată, materialul de știft al ejectorului enumerat este oțel de scule SKD61 H13, cu o duritate de la 48 la 52 HRC și un finisaj șlefuit cu precizie. Această specificație ar trebui tratată ca o referință pentru configurația declarată a produsului, mai degrabă decât o presupunere că fiecare știft sau manșon ejector utilizează aceeași calitate. Cumpărătorii trebuie să confirme diametrul, lungimea, stilul capului, geometria vârfului, duritatea și orice acoperire specială sau tratament de suprafață necesar pentru aplicare.
Ce alte componente completează sistemul de mișcare a matriței?
Pot fi necesare mai multe componente suplimentare pentru a obține o funcționare fiabilă a matriței. Utilizarea lor depinde de arhitectura matriței și de tipul de produs turnat.
- Ace de returnare:Ajută la readucerea ansamblului ejector în poziția inițială pe măsură ce matrița se închide. Lungimea și dispunerea lor de contact trebuie să se potrivească cu designul plăcii de ejector.
- Izvoare:Furnizați forță de întoarcere sau mișcare controlată în mecanismele selectate. Selectarea arcului trebuie să ia în considerare sarcina de lucru, intervalul de compresie, durata de viață la oboseală, temperatura de funcționare și spațiul de instalare disponibil.
- Inel de localizare:Poziționează matrița în raport cu duza mașinii de injecție și cu deschiderea de localizare. Dimensiunile acestuia trebuie să se potrivească cu interfața mașinii și cu aranjamentul covoarei matriței.
- Bucșă de canalizare:Oferă calea de intrare pentru plastic topit de la duza mașinii în sistemul de rulare a matriței. Raza duzei, dimensiunile orificiului și geometria scaunului trebuie să fie compatibile.
- Plăci de uzură:Protejați suprafețele de contact de alunecare în zone precum glisoare și alte mecanisme de matriță în mișcare. Ele pot fi înlocuite atunci când uzura atinge un nivel inacceptabil, contribuind la protejarea structurilor de matriță mai scumpe.
- Accesorii ghid:Poate include ghidaje suplimentare, opriri și componente de aliniere pentru modele specifice de matriță. Configurația exactă ar trebui să urmeze desenul de matriță aprobat.
- Încuietori și componente limită:Controlați etapele selectate ale mișcării matriței sau furnizați funcții de poziționare în modelele care le necesită.
- Garnituri si dopuri:Suportă cerințele privind canalul de răcire și circuitul fluidului acolo unde este specificat de proiectarea matriței. Materialul și presiunea nominală a acestora trebuie să fie adecvate condițiilor de funcționare.
Nu orice matriță necesită fiecare componentă din această listă. De exemplu, o matriță de bază poate să nu aibă nevoie de dispozitive de ridicare sau blocuri complexe de blocare, în timp ce o matriță cu tăieturi laterale poate depinde de glisoare, știfturi unghiulare și plăci de uzură pentru a-și finaliza secvența de mișcare. Lista componentelor trebuie generată din desenul ansamblului matriței și lista de materiale, fiecărei piese fiindu-i atribuită o funcție clară și un număr de referință.
Moldburger Mold Industry Co., Ltd. enumeră stâlpii de ghidare și plăcile de uzură, ghidajele și alte accesorii pentru matriță, precum și știfturile și manșoanele ejectorului printre categoriile sale de componente de matriță. La aprovizionarea acestor piese, specificațiile noastre de achiziție ar trebui să identifice tipul componentei, numărul desenului, materialul, duritatea, dimensiunile, tratamentul suprafeței și cantitatea. Acest lucru reduce ambiguitatea dintre componentele similare vizual, care pot avea cerințe funcționale diferite.
Cum ar trebui evaluate materialele, toleranțele și calitatea producției?
Precizia nu este stabilită doar de un nume de material sau de o listă de mașini. Este rezultatul unei relații controlate între cerințele de proiectare, starea materiilor prime, procesele de prelucrare, tratament termic, șlefuire, asamblare și inspecție. O componentă poate să-și îndeplinească dimensiunile nominale, dar totuși să funcționeze slab dacă planeitatea, paralelismul, concentricitatea, duritatea sau finisajul suprafeței nu sunt adecvate pentru aplicare. Prin urmare, cumpărătorii ar trebui să evalueze cerințele de fabricație și inspecție alături de specificațiile produsului.
Cum ar trebui să se potrivească clasele de oțel cu funcțiile componente?
Diferitele componente ale matriței suferă diferite forme de stres mecanic și uzură. O placă mare trebuie să ofere suport structural și să-și mențină geometria. Un pilon de ghidare experimentează contact repetat de alunecare. Un știft ejector este expus forței de compresiune, frecare și mișcări repetate. Selectarea unui material pentru fiecare componentă ar ignora aceste condiții de operare diferite.
Informațiile despre produs publicate de Moldburger Mold Industry Co., Ltd. identifică mai multe opțiuni de oțel pentru aplicații pe bază de matriță, inclusiv P20, 4140, H13, oțel inoxidabil și S7. Descrierile enumerate asociază P20 cu aplicații de matriță de uz general și prelucrabilitate bună, 4140 cu rezistență și tenacitate, H13 cu rezistență la căldură, oțel inoxidabil cu rezistență la coroziune și S7 cu rezistență la impact. Acestea sunt referințe de selecție, nu garanții interschimbabile. Calitatea corectă depinde de componentă, rășină, temperatura de procesare, uzura așteptată și cerințele de întreținere.
De exemplu, P20 poate fi potrivit pentru multe plăci de uz general, în timp ce H13 este adesea considerat acolo unde cerințele termice mai mari sau condițiile specifice de uzură justifică utilizarea sa. Un grad de inoxidabil poate fi relevant în aplicațiile în care rezistența la coroziune este importantă, dar calitatea exactă și tratamentul termic necesită încă confirmare. Cumpărătorul trebuie, de asemenea, să facă distincția între materialul de bază al plăcii și materialele utilizate pentru inserții, elemente de ghidare, ejectoare și componente de uzură.
Tratamentul termic este un alt aspect important. Duritatea afectează rezistența la indentare și uzură, dar duritatea singură nu descrie duritatea, stabilitatea dimensională sau rezistența la fisurare. Dacă o componentă este întărită după prelucrarea brută, planul de fabricație ar trebui să țină cont de posibila deformare și necesitatea de șlefuire finală. Pentru componentele care necesită potriviri strânse, inspecția ar trebui să aibă loc după etapele finale de prelucrare și tratament termic, nu numai înaintea acestora.
Care toleranțe dimensionale merită cea mai mare atenție?
Nu toate dimensiunile unui desen de matriță au aceeași importanță funcțională. Lungimea și lățimea totală a unei plăci pot avea o toleranță relativ largă, în timp ce găurile de ghidare, caracteristicile de localizare, buzunarele de inserare și interfețele de alunecare pot necesita un control mult mai atent. Un plan de inspecție util identifică dimensiunile critice pentru funcționare și definește modul în care acestea vor fi măsurate.
Zonele tipice care necesită atenție includ:
- Planeitatea plăcii și paralelismul:Influențați modul în care matrița se închide și modul în care sarcinile de prindere sunt distribuite în ansamblu.
- Poziția orificiului de ghidare:Determină relația dintre sistemul de ghidare și cavitatea și plăcile de miez.
- Diametrul stâlpului de ghidare și dreptate:Afectează potrivirea la rulare, frecarea și alinierea repetabilă.
- Dimensiuni buzunar de inserare:Determinați dacă cavitatea și inserțiile de miez pot fi localizate și reținute corect.
- Poziția și diametrul orificiului de evacuare:Afectează mișcarea știfturilor și riscul de frecare sau gripare.
- Starea suprafeței de despărțire:Influențează închiderea mucegaiului și riscul de flash cauzat de un contact slab sau de deteriorare.
- Caracteristici de montare și localizare:Trebuie să se potrivească cu mașina de injecție și cu designul matriței aprobat.
Pagina de bază a matriței ProSeries listează prelucrarea CNC pentru plăci și componente și descrie abordarea de fabricație astfel cum este destinată obținerii unei alinieri și potriviri precise. O pagină separată de specificații pentru fabricarea matrițelor enumeră un interval de dimensiuni standard de la 150 mm pe 150 mm până la 600 mm pe 600 mm, un finisaj standard al suprafeței de Ra 0,4 micrometri și o toleranță de plus sau minus 0,01 mm la dimensiunile critice. Aceste cifre aparțin acelei specificații publicate și nu ar trebui aplicate automat fiecărei serii de bază de matriță sau componente individuale.
O altă pagină de bază a matriței de injecție listează un set diferit de dimensiuni standard, informații despre finisarea suprafeței și serii de modele. Deoarece paginile de produse publicate pot descrie configurații diferite, cumpărătorii ar trebui să solicite un desen consolidat și o fișă de specificații pentru modelul selectat. Cotația finală trebuie să precizeze ce toleranță se aplică fiecărei dimensiuni critice, cum este măsurată rugozitatea suprafeței și dacă înregistrările de inspecție sunt furnizate împreună cu comanda.
Ce procese de fabricație și inspecție susțin repetabilitatea?
Capacitatea de prelucrare este relevantă numai atunci când este conectată la dimensiunile și caracteristicile cerute de proiectarea matriței. Frezarea și găurirea CNC sunt folosite pentru a produce profile de plăci, găuri, buzunare și caracteristici de montare. Șlefuirea de precizie poate îmbunătăți planeitatea, paralelismul și starea suprafeței. EDM cu sârmă poate fi utilizat pentru profile sau caracteristici care sunt dificil de produs prin tăiere convențională. Tratamentul termic poate fi necesar pentru a obține duritatea specificată, în timp ce inspecția dimensională verifică dacă piesa finită este conformă cu desenul.
Profilul companiei Moldburger Mold Industry Co., Ltd. enumeră mașini CNC de la Makino, Dawei și FANUC, mașini de descărcare electrică de la Makino și Sodick, mașini de alimentare lentă a sârmei, polizoare Okamoto, strunguri și echipamente de măsurare a coordonatelor Hexagon. De asemenea, raportează o echipă de 30 de ingineri proiectanți și peste 100 de personal profesionist și tehnic. Aceste resurse publicate indică gama de echipamente și personal descrise de companie, în timp ce procesul utilizat pentru o comandă individuală ar trebui să fie confirmat în raport cu planul său real de producție.
O mașină de măsurare a coordonatelor poate fi utilizată pentru a inspecta caracteristicile geometrice și pentru a compara pozițiile măsurate cu desenul de inginerie. Pentru dimensiuni mai simple, pot fi adecvate instrumente calibrate, micrometre, calibre ale alezajului, instrumente de înălțime și instrumente de rugozitate a suprafeței. Metoda de inspecție trebuie selectată în funcție de toleranța și geometria verificată. Un rezultat de măsurare are sens numai atunci când instrumentul are o rezoluție adecvată, o stare de calibrare și o procedură de măsurare definită.
În mod ideal, documentația de calitate ar trebui să includă un certificat de material, un raport de duritate acolo unde este specificat, rezultatele inspecției dimensionale pentru caracteristicile critice și înregistrările oricărui proces special cerut de desen. Pentru comenzile repetate, păstrarea desenelor aprobate și a criteriilor de inspecție ajută la menținerea coerenței între loturi. Dacă o componentă este destinată înlocuirii unei piese existente, cumpărătorul trebuie să furnizeze desenul original sau un eșantion verificat și să identifice orice modificări față de revizuirea anterioară.
Cum pot cumpărătorii să reducă riscurile de aprovizionare și asamblare?
Echipele de achiziții compară adesea componentele matriței în funcție de prețul unitar și timpul de livrare. Acești factori contează, dar ar trebui evaluați în raport cu compatibilitatea, cerințele de inspecție și costul întreruperii producției. O componentă de ghidare cu costuri reduse care se uzează prematur poate duce la probleme de aliniere, lucrări de întreținere și piese turnate respinse. O componentă specificată corect poate avea un preț de achiziție mai mare, dar oferă o valoare mai bună a ciclului de viață dacă reduce timpul de nefuncționare și frecvența de înlocuire.
Înainte de a plasa o comandă, utilizați următoarele puncte de evaluare tehnică:
- Confirmați tipul matriței, aranjamentul plăcii și interfața mașinii.
- Furnizați cel mai recent desen aprobat al ansamblului matriței și desene ale componentelor.
- Identificați gradele materialelor, cerințele de duritate și condițiile de tratament termic.
- Specificați dimensiunile critice, toleranțele geometrice și rugozitatea suprafeței.
- Confirmați dacă componentele trebuie să respecte DME, HASCO, FUTABA sau un alt standard nominalizat.
- Verificați interschimbabilitatea cu piesele matriței existente și cu componentele de înlocuire prevăzute.
- Acordați documente de inspecție, ambalare, identificare și cerințe de trasabilitate.
- Revizuiți programul de livrare în legătură cu prelucrarea, tratamentul termic, șlefuirea și inspecția finală.
Informațiile de bază ale matriței de injecție publicate de furnizor se referă la compatibilitatea DME, HASCO și FUTABA. Cumpărătorii ar trebui să identifice în continuare seriile standard specifice și dimensiunile necesare. Expresia „standard internațional” nu este suficientă în sine, deoarece sistemele diferite pot utiliza dimensiuni, potriviri și convenții ale componentelor diferite. Documentele noastre tehnice de achiziție ar trebui să specifice standardul, numărul piesei și revizuirea oriunde este necesară interschimbabilitatea.
Pentru proiectele personalizate, Moldburger Mold Industry Co., Ltd. poate fi evaluată în funcție de capacitatea sa de a revizui desenele, de a fabrica placa și configurația de componente necesare și de a oferi informații relevante de calitate. Coordonarea fabricii noastre ar trebui să se concentreze pe rezolvarea întrebărilor tehnice înainte de producție, în special în cazul în care comanda include dimensiuni nestandard sau componente de schimb. Un proces clar de aprobare ajută la prevenirea revizuirilor care pot fi evitate după ce a început prelucrarea.
Concluzie
O matriță de injecție de precizie se bazează pe o bază stabilă a matriței și pe un set coordonat de componente standard. Plăcile de prindere, plăcile cu cavitate și miez, plăcile suport, blocurile distanțiere și carcasele ejectorului asigură fundația structurală. Stâlpii de ghidare, bucșele, știfturile de evacuare, manșoanele, știfturile de retur, inelele de localizare, bucșele de colectare și componentele de uzură susțin mișcarea precisă și eliberarea fiabilă a pieselor. Selectarea materialului, controlul dimensional, compatibilitatea mașinii și înregistrările de inspecție determină dacă aceste componente funcționează împreună conform intenției.
Moldburger Mold Industry Co., Ltd.oferă soluții pe bază de matriță și componente standard susținute de specificațiile materiale publicate, resurse de prelucrare și echipamente de inspecție. Dacă dezvoltați o nouă matriță de injecție sau aprovizionați cu componente de schimb, trimiteți echipei noastre desenele, cerințele de material, detaliile mașinii și condițiile de producție așteptate. Solicitați o revizuire tehnică și o ofertă pentru a identifica o configurație potrivită pentru proiectul dvs. de scule.
Întrebări frecvente
Î: Care este diferența dintre o bază de matriță și componentele de matriță standard?
R: O bază de matriță este ansamblul structural de plăci și elemente de susținere care ține cavitatea, miezul, sistemul de ghidare și mecanismul de ejectare. Componentele standard ale matriței sunt părțile funcționale instalate în interiorul sau în jurul acelui ansamblu, cum ar fi stâlpii de ghidare, bucșele de ghidare, știfturile de evacuare, manșoanele de evacuare, știfturile de retur, inelele de localizare și bucșele de colectare. Baza matriței oferă suport structural, în timp ce componentele standard controlează alinierea, mișcarea, poziționarea și eliberarea pieselor. Ambele trebuie specificate împreună pentru a obține o funcționare fiabilă a matriței.
Î: Ce oțel este folosit în mod obișnuit pentru bazele de matriță de injecție de precizie?
R: Oțelul precălit P20 și 1.2311 sunt utilizate în mod obișnuit pentru plăcile de bază de matriță de uz general, deoarece oferă o combinație practică de prelucrabilitate și performanță mecanică. Alte clase pot fi selectate în funcție de aplicație. De exemplu, 4140 este asociat cu rezistență și tenacitate, H13 cu rezistență la căldură, oțel inoxidabil cu rezistență la coroziune și S7 cu rezistență la impact. Alegerea finală ar trebui să ia în considerare structura matriței, rășina, temperatura de funcționare, condițiile de uzură, duritatea necesară și documentația materialului furnizorului.
Î: De ce sunt importanți stâlpii și bucșele de ghidare în precizia matriței de injecție?
R: Stâlpii și bucșele de ghidare controlează poziția relativă a celor două jumătăți de matriță pe măsură ce matrița se deschide și se închide. Componentele potrivite corect ajută cavitatea și miezul să se întâlnească în poziția dorită, reducând mișcarea nedorită și protejând suprafețele de despărțire. Cerințele de diametru, dreptate, potrivire, duritate, finisare a suprafeței și lubrifiere influențează toate performanța. Un spațiu liber excesiv poate contribui la dezalinierea, în timp ce o potrivire prea strânsă poate cauza frecare, înțepare sau gripare în timpul operațiunilor repetate.
Î: Cum ar trebui să fie selectați știfturile ejectorului pentru o matriță de injecție de plastic?
R: Știfturile ejectorului trebuie selectați în funcție de geometria piesei turnate, grosimea peretelui, contracția materialului, curentul de aer și rezistența de ejectare așteptată. Pozițiile lor de contact trebuie să distribuie forța de eliberare fără a provoca urme vizibile sau distorsiuni ale părților. Diametrul știftului, lungimea, stilul capului, geometria vârfului, duritatea și potrivirea în placa de ejecție trebuie verificate în raport cu desenul matriței. Manșoanele ejectorului pot fi mai potrivite în jurul boțurilor cilindrice sau a știfturilor de miez unde este necesară o suprafață de contact înconjurătoare.
Î: Ce informații ar trebui să furnizeze cumpărătorii atunci când comandă o bază de matriță personalizată?
R: Cumpărătorii ar trebui să furnizeze cel mai recent desen al ansamblului matriței, dimensiunile plăcii, modelul mașinii, distanța dintre bare de legătură, detaliile platanului, inelul de localizare și cerințele de montare, interfața ejectorului, aranjamentul cavității, tipul de rășină și condițiile de producție așteptate. Comanda trebuie să specifice, de asemenea, gradele materialelor, duritatea, toleranțele critice, finisarea suprafeței, standardele aplicabile și documentele de inspecție necesare. Furnizarea acestor informații înainte de cotație ajută producătorul să evalueze compatibilitatea, să identifice cerințele speciale de prelucrare și să reducă riscul problemelor dimensionale sau de asamblare.